03.09.2026
7 minutes
Surveillance de l'état : éviter les arrêts imprévus
Un roulement fonctionne de manière plus bruyante, un entraînement consomme davantage de courant, une armoire électrique chauffe davantage. Ces petits changements survenant en cours de fonctionnement annoncent souvent des dysfonctionnements à un stade précoce. La surveillance de l'état permet de détecter ces changements avant qu'ils ne compromettent le bon fonctionnement d'une installation. Pour ce faire, des capteurs fixes mesurent les vibrations, les bruits de structure, la température, la consommation électrique ou la pression dans des conditions réelles d'exploitation.
Les mesures individuelles permettent d'établir des séries chronologiques fiables. Celles-ci constituent une base objective pour le diagnostic, la planification de la maintenance et l'approvisionnement en pièces de rechange. Les équipes de maintenance disposent ainsi d'un délai supplémentaire pour les interventions planifiées. Conrad apporte son soutien à la chaîne de mesure grâce à des capteurs, des enregistreurs de données, des équipements de mesure, des composants d'automatisation et des technologies de communication industrielles.
Qu'est-ce que la surveillance de l'état ?
La surveillance de l'état, ou en anglais « Condition Monitoring », consiste à enregistrer des grandeurs physiques sur les machines et les installations. Un système compare ensuite ces valeurs à des états de référence, à des valeurs limites ou à des séries historiques. Le diagnostic associe les schémas inhabituels à des causes de défaillance possibles. La mesure peut être effectuée de manière périodique ou en continu. Les valeurs mesurées pertinentes dépendent de l'objectif de surveillance.
La surveillance des machines permet de suivre l'état des roulements, des entraînements, des réducteurs, des pompes ou des ventilateurs, c'est-à-dire des équipements techniques eux-mêmes. La surveillance des processus, en revanche, suit la pression, le débit, la température, la force ou la position, et indique ainsi si un écart affecte la qualité du produit. Dans les processus d’assemblage et d’exploitation, la prévention des erreurs basée sur des capteurs, avec le Poka Yoke, pousse cette idée plus loin. Des capteurs contrôlent chaque étape du processus et signalent immédiatement tout écart.
Quel est le coût des arrêts imprévus ?
Les coûts liés à la panne d’une installation dépassent largement la valeur de la production perdue. Les employés et les processus en aval restent mobilisés, même lorsqu’une machine ou une installation est à l’arrêt. Selon le secteur d’activité, les produits semi-finis peuvent devenir inutilisables. La remise en service nécessite de l’énergie, du matériel et des capacités de contrôle. Les livraisons express, les équipes de maintenance externes et les solutions de remplacement à court terme alourdissent le coût de la réparation. Les retards de livraison peuvent entraîner des pénalités contractuelles ou des coûts logistiques supplémentaires.
Une étude mondiale d’ABB menée auprès de 3 215 décideurs en maintenance estime les coûts d’arrêt en Allemagne à 147 000 euros par heure en moyenne. Dans 67 % des entreprises industrielles allemandes interrogées, des arrêts imprévus surviennent au moins une fois par mois. Ces chiffres ne peuvent certes pas être généralisés à toutes les entreprises européennes. Ils montrent toutefois l’ordre de grandeur des conséquences des pannes industrielles.
Pour une évaluation spécifique à chaque installation, il faut prendre en compte le débit, la marge contributive, la fidélisation du personnel, les rebuts, le temps de redémarrage et les dommages consécutifs. Un calcul de rentabilité fiable compare ces coûts liés aux risques avec ceux liés aux capteurs, à l’intégration, à la gestion des données et au diagnostic continu.
Quelle technologie de capteurs est requise par la surveillance de l'état ?
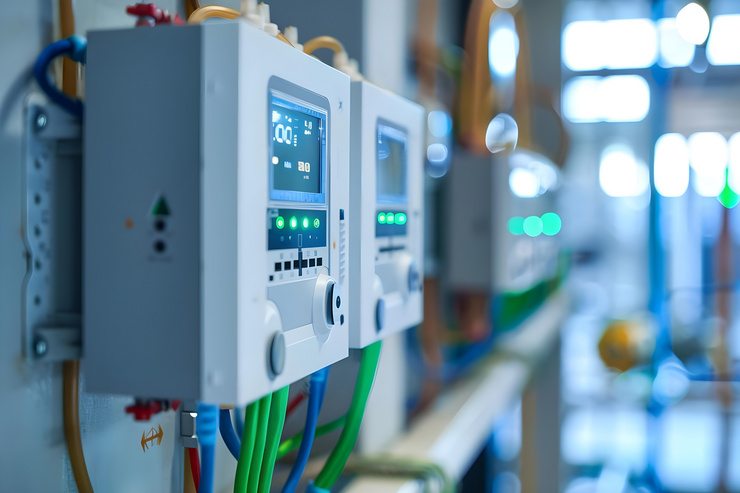
Le choix des appareils de mesure commence par l'identification du mécanisme de défaillance attendu. Les capteurs de température détectent les surchauffes ou les frottements accrus. Les capteurs d'accélération identifient les profils vibratoires indiquant un déséquilibre, un désalignement ou des dommages au niveau des roulements. La combinaison de plusieurs grandeurs de mesure améliore le diagnostic lorsque leurs signaux reflètent le même état de fonctionnement.
Les appareils de contrôle mobiles conviennent aux premiers états des lieux et aux circuits de mesure réguliers. Des capteurs fixes surveillent en continu les équipements critiques, tandis que des enregistreurs de données documentent les variations dans le temps. Les convertisseurs de mesure traitent les signaux destinés aux systèmes de commande, aux passerelles ou aux systèmes d'analyse. La gamme Conrad couvre l'ensemble de cette chaîne de mesure, depuis les appareils de contrôle mobiles jusqu'aux capteurs fixes avec traitement du signal.
Le choix au sein de cette chaîne de mesure dépend de la plage de mesure, de la sensibilité et de la bande passante. Les équipements fonctionnant à faible vitesse génèrent des signatures différentes de celles des broches à haute vitesse. Les impulsions précoces des roulements se situent souvent au-dessus des vibrations habituelles des machines. Les caractéristiques du capteur, la fréquence d'échantillonnage et le filtre anti-crénelage déterminent les composantes de fréquence à conserver pour le diagnostic ultérieur.
Grandeur mesurée | Description technique | Exemples typiques de défauts | Technologie adaptée |
Vibrations | Accélération, vitesse, déplacement et composantes de fréquence | Déséquilibre, désalignement, desserrage, dommages aux roulements ou à la transmission | Capteurs de vibrations, appareils de mesure des vibrations, acquisition des données de mesure |
Bruit de structure et ultrasons | Impulsions à haute fréquence et émissions sonores | Dommages précoces au niveau des roulements, défauts de lubrification, fissures et fuites d'air comprimé | Appareils de contrôle par ultrasons et technique de mesure acoustique |
Température et thermographie | Échauffement localisé et répartition thermique | Frottement, surcharge, défauts de refroidissement et points chauds électriques | Capteurs de température, enregistreurs de données et caméras thermiques |
Intensité et puissance | Charge électrique et variation de charge | Ralentissement, asymétrie de phase, surcharge et défauts du rotor | Pinces ampèremétriques, analyseurs de puissance et enregistreurs de données multiples |
Pression et débit | État des systèmes de fluides et d'air comprimé | Fuites, obstructions, cavitation et usure des pompes | Capteurs de pression, capteurs de débit et transmetteurs |
Huile et particules | État du lubrifiant et usure métallique | Contamination, vieillissement et usure progressive | Analyse des fluides et techniques de prélèvement d'échantillons |
Les données vibratoires nécessitent une fréquence et un contexte
Les valeurs vibratoires à large bande conviennent à l'observation des tendances et aux alertes. Un diagnostic de défaut nécessite souvent des informations supplémentaires sur la fréquence. Les spectres mettent en évidence les composantes liées à la vitesse de rotation, les harmoniques et les fréquences caractéristiques des roulements. Les courbes d'enveloppe permettent de détecter précocement les impulsions de choc indiquant des dommages aux roulements. Dans le cas d'entraînements à vitesse variable, une analyse d'ordre permet d'attribuer les fréquences à la vitesse de rotation actuelle.
La position du capteur, sa fixation et la direction de mesure influencent chaque résultat. Un pied magnétique se comporte différemment d’un montage vissé. Des fixations desserrées génèrent des résonances propres. Des machines voisines ou des chariots de manutention peuvent introduire des vibrations parasites. Les valeurs limites admissibles tiennent donc compte de la machine, du point de mesure et de l’état de fonctionnement.
De la valeur mesurée à une évaluation fiable de l'état
Un système de surveillance de l'état des équipements achemine les valeurs mesurées, de la collecte jusqu'à la décision de maintenance, via une chaîne de données continue. Les composants nécessaires à cette chaîne dépendent de la fréquence d'échantillonnage, du volume de données, du temps de réponse et du niveau d'automatisation existant. En fonction de la structure de l'installation, celle-ci peut être mise en place à l'aide de convertisseurs de signaux, de composants IO-Link, d'automates programmables (API), de PC industriels, de routeurs et de passerelles issus de la gamme Conrad.
Le flux de données s’articule en cinq niveaux coordonnés entre eux :
-
Les capteurs enregistrent les paramètres physiques pertinents.
-
Les convertisseurs de mesure et les périphériques filtrent, numérisent et compressent les données brutes.
-
Les passerelles, les maîtres IO-Link ou les automates programmables transmettent les données de processus et de diagnostic.
-
Les logiciels analysent les évolutions dans le temps et les comparent à des valeurs de référence, des seuils ou des modèles d’erreurs connus.
-
Les tableaux de bord, les systèmes MES, GMAO ou ERP intègrent les alarmes et les notifications de maintenance dans les processus opérationnels.
La technologie IO-Link est adaptée à la transmission standardisée des données de capteurs et de diagnostic. Chaque capteur communique via une connexion point à point avec un maître, qui transmet les données au réseau de niveau supérieur. Les jeux de paramètres enregistrés dans le maître sont immédiatement disponibles après un remplacement d’appareil et réduisent les erreurs de transfert manuelles.
Les données brutes de vibrations à haute fréquence imposent des exigences plus élevées en matière de bande passante et de traitement. Dans ce cas, un dispositif périphérique traite les données à proximité immédiate du point de mesure. Le réseau transmet ensuite les paramètres agrégés ou les écarts détectés au système d’analyse.
Un réel avantage technique apparaît dès qu’une alarme est associée à une réaction claire, à une responsabilité et à une procédure de vérification. Des seuils trop stricts génèrent un afflux d’alarmes, tandis que des limites trop larges ne signalent les dommages que tardivement. Les données de tendance, de charge et de processus fournissent le contexte nécessaire pour distinguer les changements d’état normaux des écarts significatifs. Des contrôles de plausibilité filtrent en outre les pannes de capteurs, les sauts de valeurs mesurées et les erreurs de communication avant qu’ils ne déclenchent un diagnostic erroné.
Le rétrofit intègre la maintenance 4.0 même dans les anciennes installations
Une mise à niveau de type retrofit permet d'ajouter une fonction de surveillance de l'état aux machines existantes sans remplacer entièrement le système d'automatisation en place. La première étape consiste donc à dresser un inventaire des signaux déjà disponibles. Les variateurs de fréquence fournissent souvent le courant du moteur, la vitesse de rotation, le couple et la charge thermique. Les automates enregistrent les heures de fonctionnement, le nombre de cycles et l'historique des défauts. Cet inventaire permet d'identifier les informations disponibles et de déterminer où des capteurs supplémentaires sont nécessaires.
L’accent est ensuite mis sur les équipements dont les conséquences en cas de panne sont importantes et qui présentent un potentiel de diagnostic suffisant. Des appareils de mesure mobiles enregistrent dans un premier temps des valeurs de référence et vérifient les points de mesure prévus. Ce n’est qu’après cette validation que des capteurs fixes prennent le relais pour assurer la surveillance continue.
La transmission des données dépend de la structure de l’installation, de la fréquence de mesure et des conditions spatiales. Les connexions filaires offrent des voies de transmission stables et des latences définies. Les solutions sans fil simplifient la mise à niveau des groupes mobiles, éloignés ou difficiles d’accès. Une phase pilote documentée rassemble la collecte, la transmission et l’analyse des données dans des conditions de production réelles.
Nos recommandations pour vous


Les données « brownfield » nécessitent une base solide
Dans le secteur industriel, le terme « brownfield » désigne des parcs d’installations existants, qui ont été étendus au fil des ans. Au sein de ces parcs, des systèmes de commande, des entraînements, des capteurs et des systèmes informatiques de différentes générations fonctionnent ensemble. Les données « brownfield » englobent les informations d’exploitation, de processus et d’état déjà générées au sein de ces structures. Elles proviennent par exemple d’automates programmables (API), de variateurs de fréquence, de compteurs d’heures de service, d’historiques de pannes, de protocoles de maintenance ou de capteurs installés a posteriori.
Comme ces sources ont été mises en place à des moments différents et pour des tâches variées, elles fournissent rarement une vue d’ensemble cohérente des données. Les fréquences d’échantillonnage, les formats de données, les horodatages et les désignations des points de mesure peuvent varier d’une source à l’autre ou être documentés de manière incomplète. Pour la surveillance de l’état (Condition Monitoring), ces informations doivent donc être synchronisées, harmonisées et associées à leur état de fonctionnement respectif.
Cependant, des données techniquement harmonisées ne constituent pas encore une référence fiable pour l’état normal de la machine. En l’absence de données, les valeurs de mesure inhabituelles perdent leur contexte opérationnel. Une phase pilote permet donc de recenser le comportement typique de l’installation dans des conditions définies. Des références distinctes pour les procédures de démarrage, les changements de charge et les variantes de production empêchent que des changements d’état réguliers ne soient interprétés comme des dysfonctionnements.
Où s'arrête la surveillance de l'état et où commence la maintenance prédictive ?
La surveillance de l'état décrit l'état actuel de la machine et son évolution dans le temps. Elle détecte les écarts, évalue les valeurs limites et facilite le diagnostic. La maintenance prédictive va encore plus loin. Des modèles estiment l'évolution future de l'état, la probabilité de panne ou la durée de vie restante. Il en résulte un moment de maintenance adapté sur le plan technique et économique. Une alerte d’état signale, par exemple, une augmentation des paramètres caractéristiques des roulements. Une prévision évalue en outre le moment probable de l’apparition d’un état de défaillance défini.
Pour cela, elle a besoin de données historiques, des antécédents d’erreurs connus et d’informations sur les collectifs de charge. Les dommages rares ou les changements dans les conditions de production limitent la qualité du modèle. Les capteurs MEMS actuels déplacent la FFT, le filtrage, les courbes d’enveloppe et la détection d’anomalies directement au point de mesure. L’IA en périphérie traite les caractéristiques pertinentes sans transmission permanente de l’ensemble des données brutes. La technologie multicapteurs combine les données de vibration, de température, de courant et les informations de processus. L'assurance qualité numérique en fabrication utilise des structures de données comparables pour les écarts au niveau des produits et des processus.
Bénéficiez de superbes offres techniques et de
nombreux autres avantages exclusifs de la newsletter.
La surveillance de l'état dans l'industrie suisse
Dans les sites de production suisses, des machines de plusieurs générations fonctionnent côte à côte. Les automates programmables et les variateurs de fréquence existants fournissent déjà des données sur les heures de fonctionnement, les vitesses de rotation ou l'historique des dysfonctionnements. Des capteurs viennent compléter ces données en mesurant les vibrations, les bruits solidiens ou la pression à des points de mesure que personne n'avait encore surveillés jusqu'à présent.
Cependant, la mise en réseau accroît également la surface d’attaque de la technologie opérationnelle. Les capteurs compatibles Ethernet, les passerelles radio, les périphériques de bord et les interfaces cloud nécessitent un inventaire complet des actifs ainsi que des processus contrôlés de gestion des micrologiciels et des accès. La surveillance de l’état (Condition Monitoring) détecte les détériorations, mais n’assure pas de fonction d’arrêt de sécurité. Cette responsabilité incombe à une chaîne de sécurité composée d’un capteur, d’une logique et d’un actionneur.
Obligation de déclaration pour les installations connectées
Depuis le 1er avril 2025, l’obligation de déclaration des cyberattaques visant les infrastructures critiques est en vigueur. Les exploitants concernés doivent signaler les incidents pertinents au BACS dans les 24 heures suivant leur découverte.
Les éléments déclencheurs sont les menaces pesant sur le bon fonctionnement, la manipulation de données, la fuite de données ou le chantage. Pour les entreprises industrielles ordinaires, il n’existe pas d’obligation générale de déclaration pour chaque système de surveillance connecté.
Les données d'état permettent de planifier la maintenance
Du projet pilote au déploiement
-
Sélectionner un équipement critique pour la production en fonction des conséquences d'une panne et du potentiel de diagnostic.
-
Documenter les profils de défaillance attendus ainsi que les paramètres et points de mesure appropriés.
-
Enregistrer une base de référence dans des conditions représentatives de charge, de vitesse de rotation et d'environnement.
-
Associer les niveaux d'alerte aux responsabilités, à la procédure de contrôle et aux mesures de maintenance.
La surveillance de l’état offre toujours un avantage économique lorsque le profil de défaillance, les paramètres de mesure et l’évaluation concordent. Des états de fonctionnement reproductibles, des références documentées et des règles d’alerte claires permettent d’établir des diagnostics fiables. L’intégration à la planification de la maintenance et à l’approvisionnement en pièces de rechange réduit les temps de réaction. Les équipes de maintenance transforment ainsi progressivement les réparations imprévues en interventions planifiables en fonction de l’état réel de la machine.
À l’issue de la phase pilote, le nombre de déclenchements d’alarmes, le délai d’alerte, les pannes évitées et l’effort de diagnostic permettent de déterminer si un déploiement à grande échelle est rentable.
Suivez-nous sur LinkedIn.
Saisissez cette opportunité pour obtenir des connaissances plus pointues, des faits passionnants et ne manquer aucune nouveauté.
Adressez-nous votre demande.
Notre équipe est à l'écoute de vos besoins et élabore des solutions sur mesure.
Des services pour soutenir votre business
En plus des services de commande et de livraison premium, Conrad a développé, ces deux dernières décennies, de nombreux services, qui n’ont qu’un but : vous aider au quotidien.
E-Procurement
Des solutions sur mesure pour vos approvisionnements.
À terme ou sur appel
Planifiez vos livraisons facilement et à l’avance.
Service Etalonnage
Professionnel, abordable, multimarques, rapide.
Service Devis
Demandez votre offre personnalisée.
Conrad Pro
Profitez d'avantages exclusifs.